01 / SEEDLING
育苗技術
與國內種植技術研發單位保持長期合作,在種源篩選、育苗方式與成活率上持續做試驗與改良。育苗環節拉開的差距,會一路延伸到這批木材最終的密度分佈上。
澳門羽量有限公司 2020 年註冊於澳門,自成立起即專注巴沙木(輕木)這一單一品類,以澳門主體承接離岸貿易。
巴沙木的價值不在木材本身,而在密度一致性與含水率控制——這兩項直接決定葉片灌注時的樹脂吸收量與成品重量偏差。而它們並不是在驗貨環節才形成的,從一粒種子、一片林地起就已經被決定了大半。所以羽量把工作前移,介入到交易之前的三個環節。
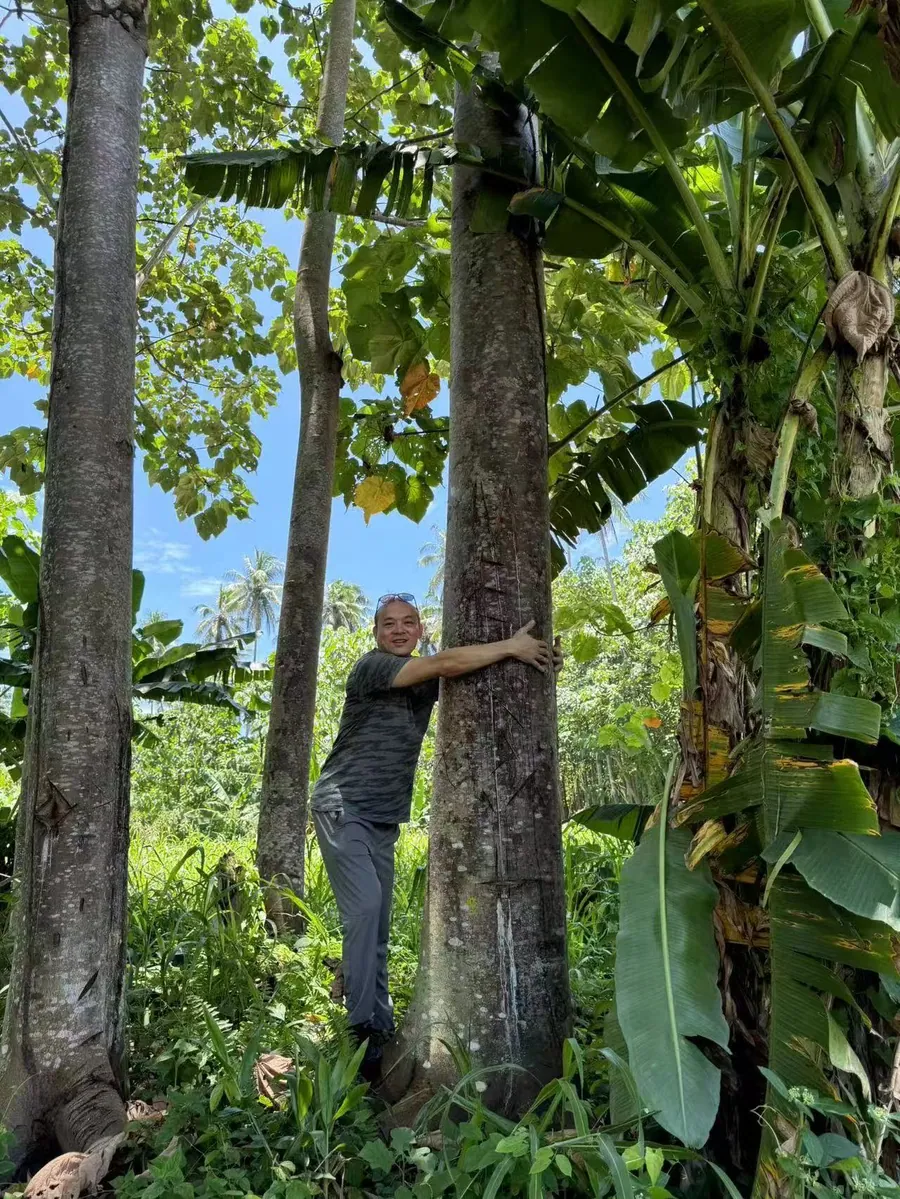
與國內種植技術研發單位保持長期合作,在種源篩選、育苗方式與成活率上持續做試驗與改良。育苗環節拉開的差距,會一路延伸到這批木材最終的密度分佈上。
引入林場勘察與管理系統,協助三地戰略伙伴把地塊信息、林齡結構與採伐計劃變成可查的數據,而不是依賴現場經驗與記憶。產地的管理顆粒度,是這個行業裏最容易被忽略、也最拉得開差距的地方。
駐場 QC 配合成文的質量標準與判定圖例,從投產前審核到裝櫃前驗收逐批執行。標準寫在紙上,判定有圖可依,供方與我方看的是同一套依據——這是穩定供應的前提。
這三件事都不炫目,但它們決定了每一櫃貨到港之後,客户還願不願意下第二單。
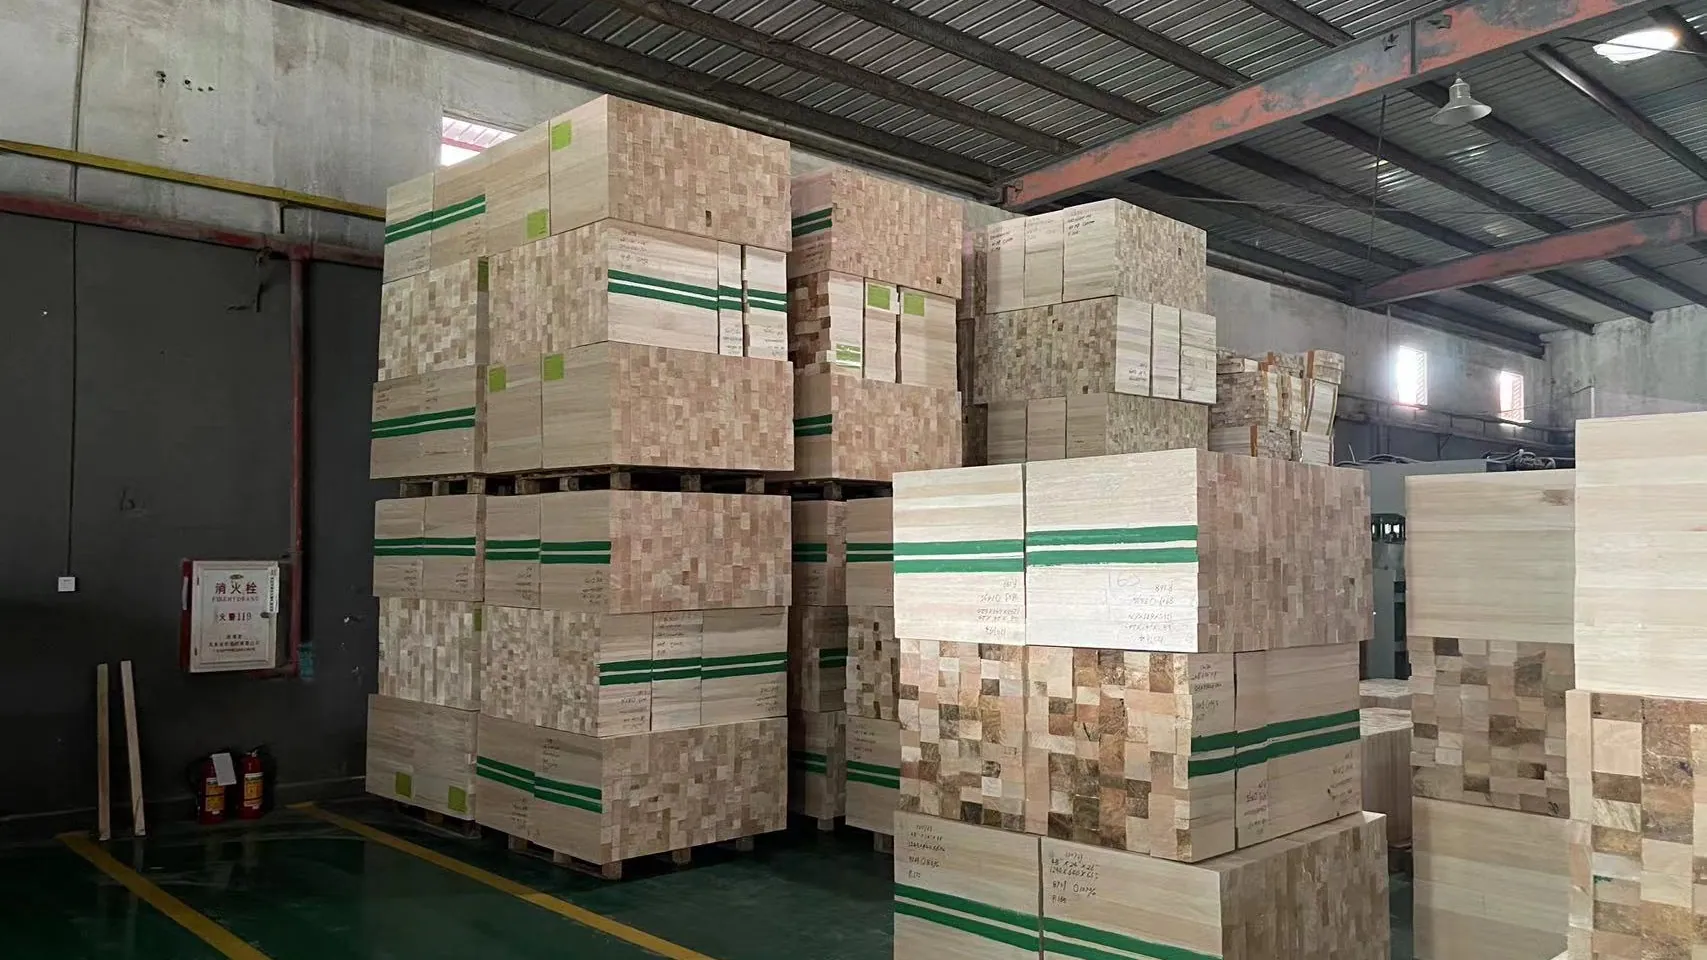
在葉片真空灌注成型工藝中,巴沙木以拼接木方塊(Block)形式鋪設於玻纖蒙皮之間,承擔抗剪與抗壓載荷。芯材的密度一致性與含水率,直接決定灌注樹脂吸收量與葉片重量偏差。
殼體與腹板夾芯,行業內巴沙木用量最大的應用領域,也是羽量的主營方向。
甲板、艙壁夾層結構,利用巴沙木低密度與高比剛度實現減重。
車體內飾件與非承載結構的夾芯填充。
機翼骨架、機身構件,以及衝浪板、滑水板芯材。
羽量不做單純的轉手貿易。從產地的原木組織、乾燥工藝到成品分級與裝櫃,全鏈條按羽量自有質量標準執行,並在產地現場跟進。
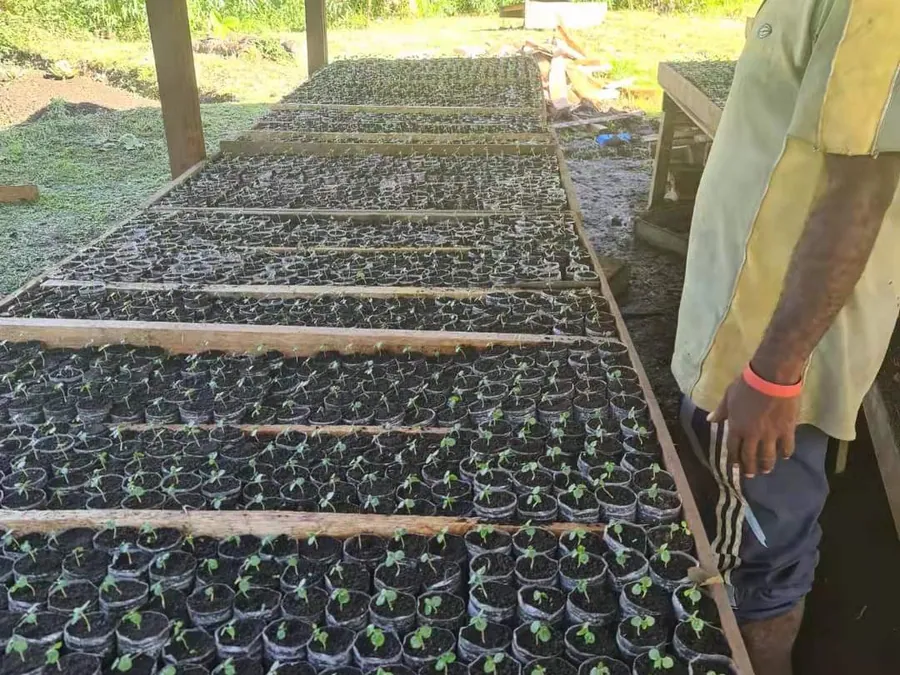
輕木屬典型的熱帶速生樹種,育苗成活後移栽造林,成材週期遠短於常規商品用材。
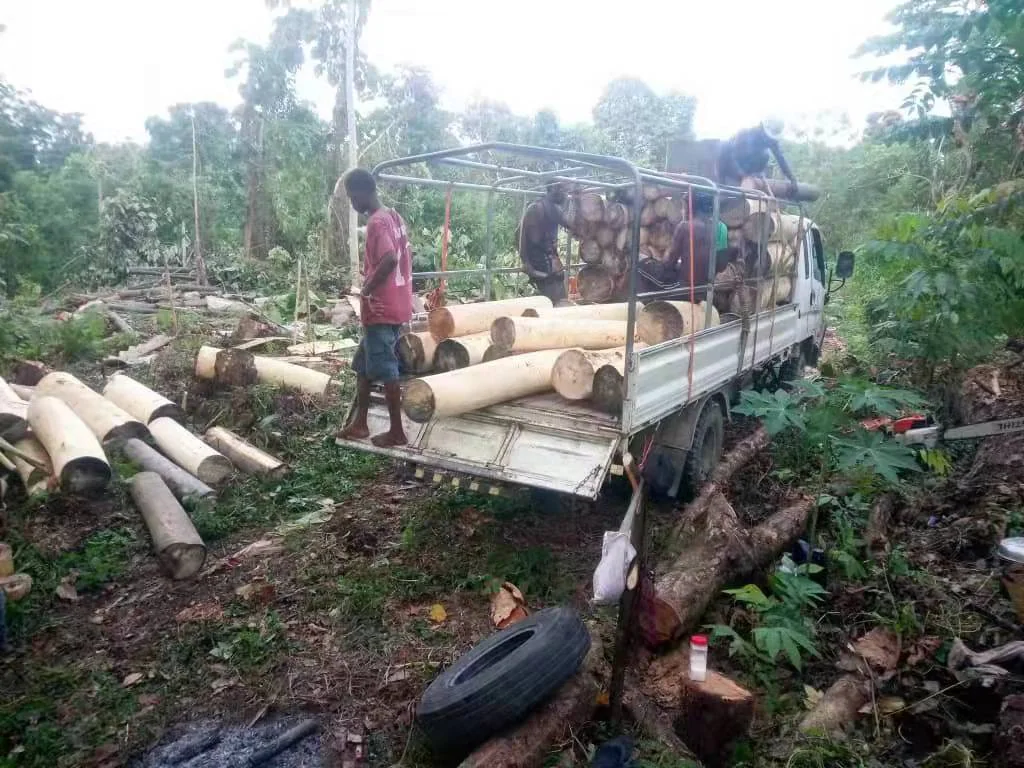
產地組織採伐與原木歸集,記錄來源地塊,支撐後續合法性與追溯文件。
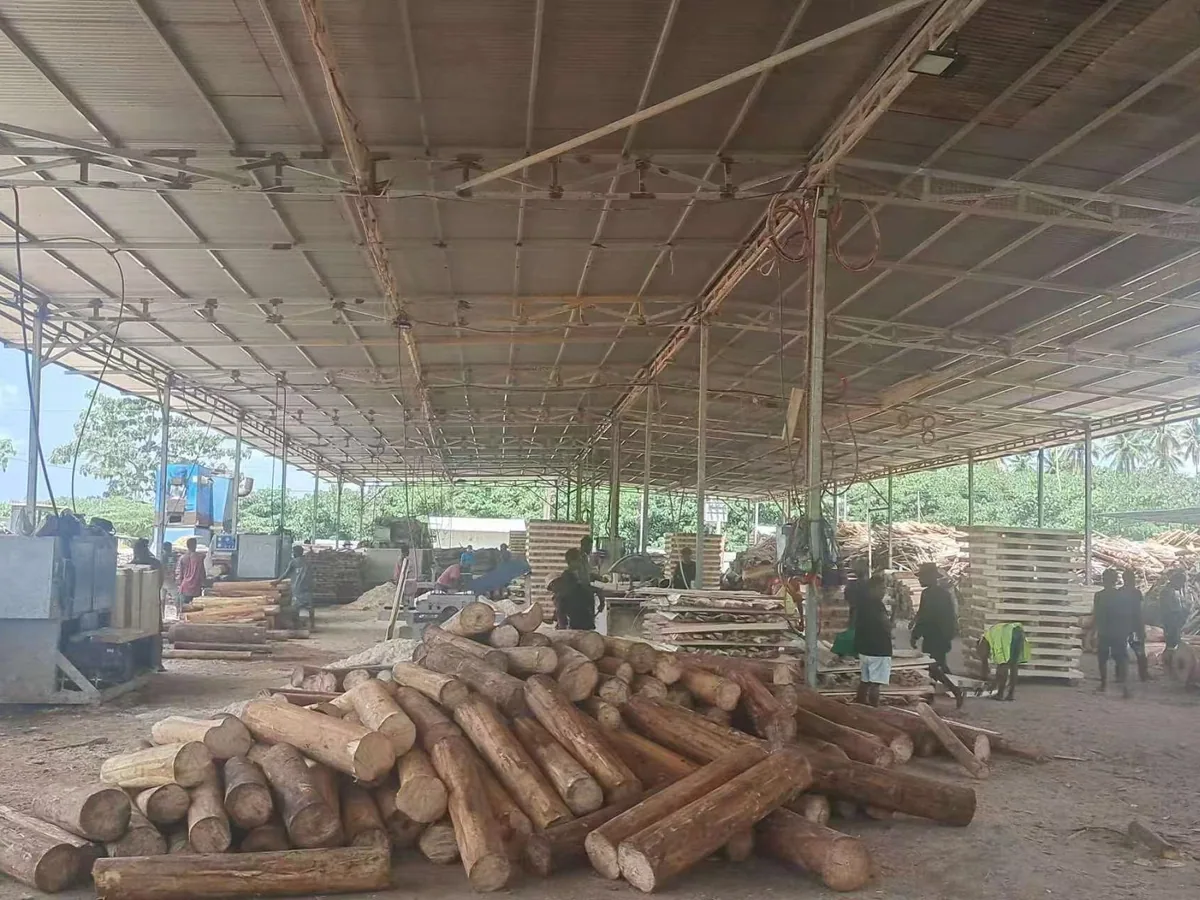
原木鋸切為毛料。從採伐到入窯設有明確的間隔時限,超時易發生黴變與真菌感染。
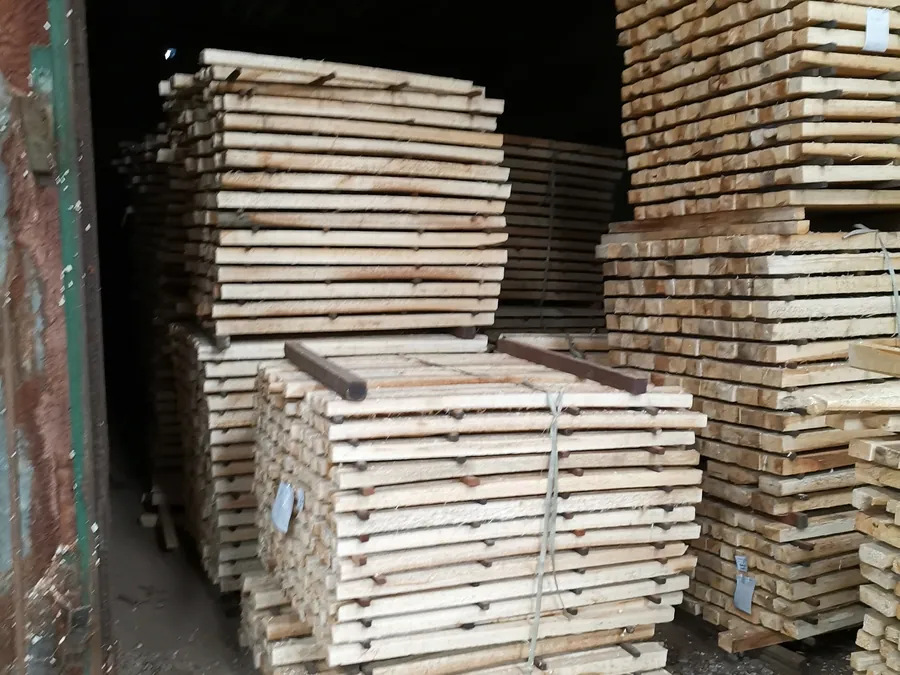
按約定含水率區間窯幹,同步完成消殺,避免運輸途中受潮與蟲害。
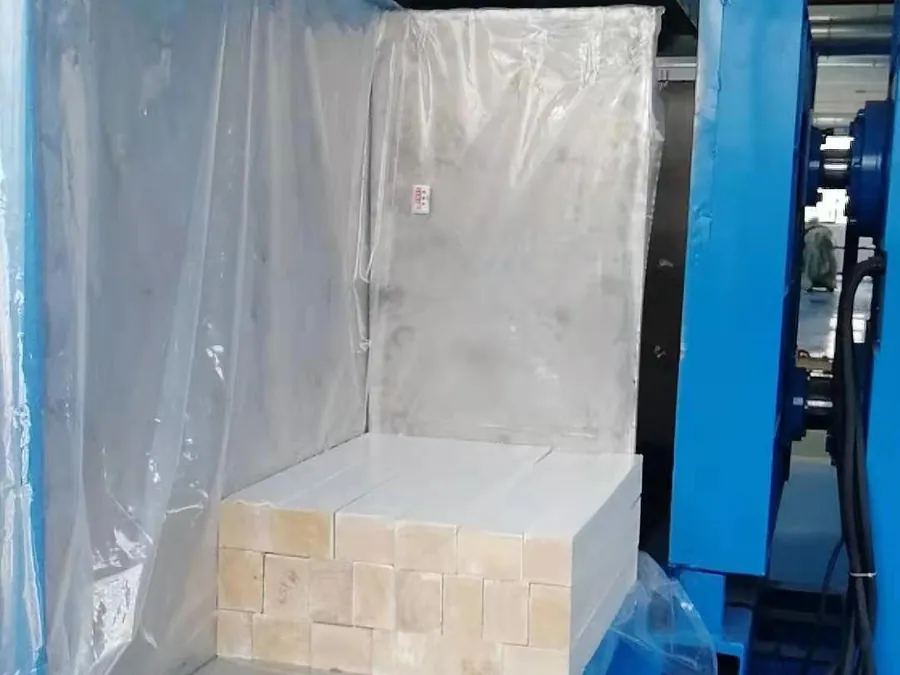
刨至 S4S 精刨料,再按錯縫規則逐層拼壓為 Block,密度分級均勻布料。
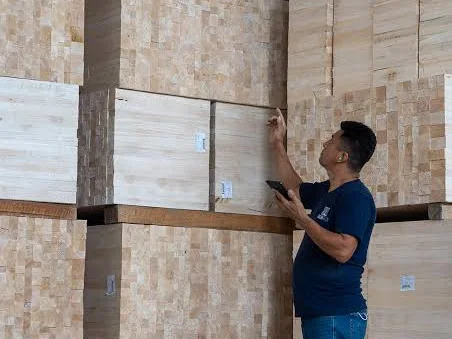
按密度區間分櫃碼放,逐件標註產品信息,並加註羽量專屬識別標記,便於到貨後按件複核。
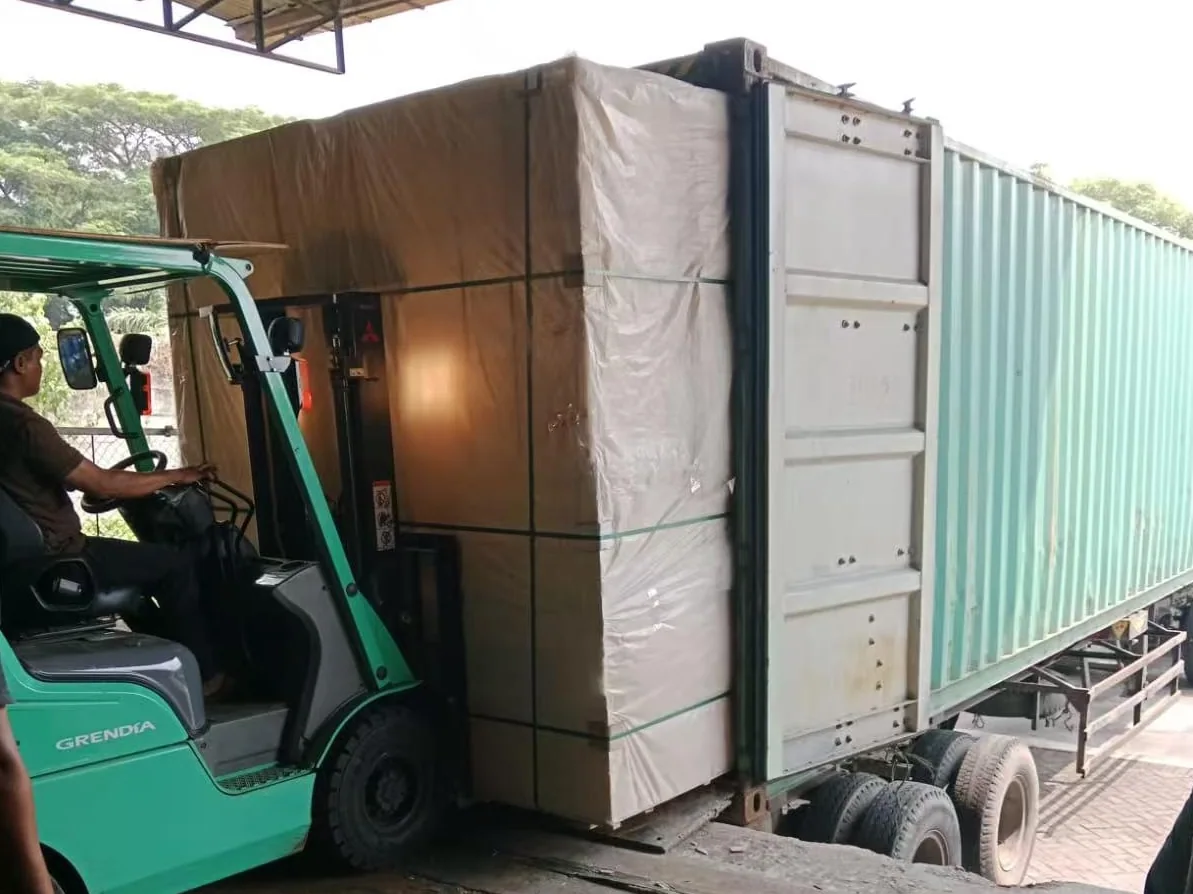
裝箱前檢查集裝箱蟲鼠情況,托盤覆膜、加乾燥劑與護角,隨貨提供裝箱單。
| 產地 | 長期合作工廠 |
|---|---|
| 印度尼西亞 Indonesia | 3 家 |
| 巴布亞新幾內亞 Papua New Guinea | 2 家 |
| 厄瓜多爾 Ecuador | 1 家 |
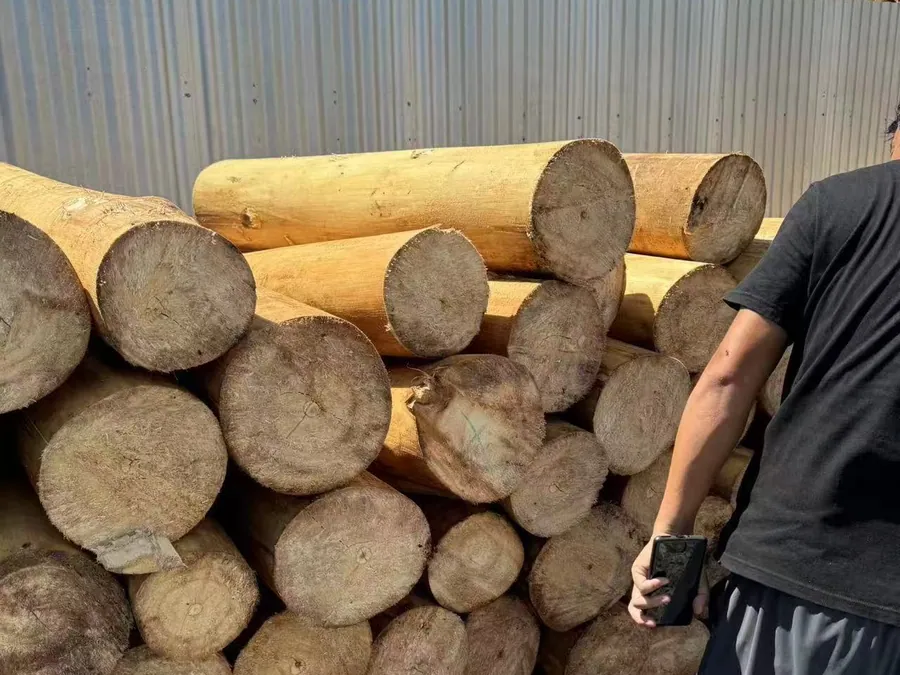
三地佈局的意義不在數量,而在於單一產地遇到氣候、政策或產能波動時,訂單有替代路徑。各產地的產能節奏與航程不同,具體排產與交期在訂單確認時逐單溝通。
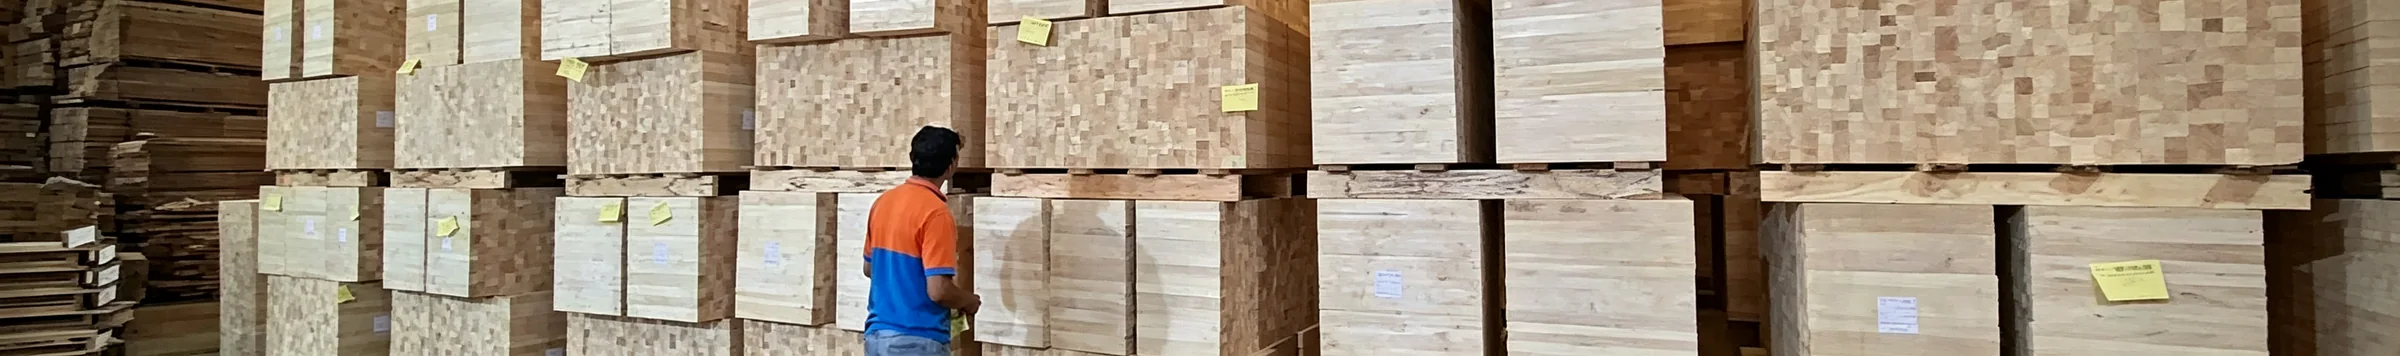
從原木開料到拼接成型的木方塊,客户可按自身產線的加工能力選擇介入節點。各形態的密度區間、尺寸規格與公差要求,可在詢盤時向我們索取完整規格書。
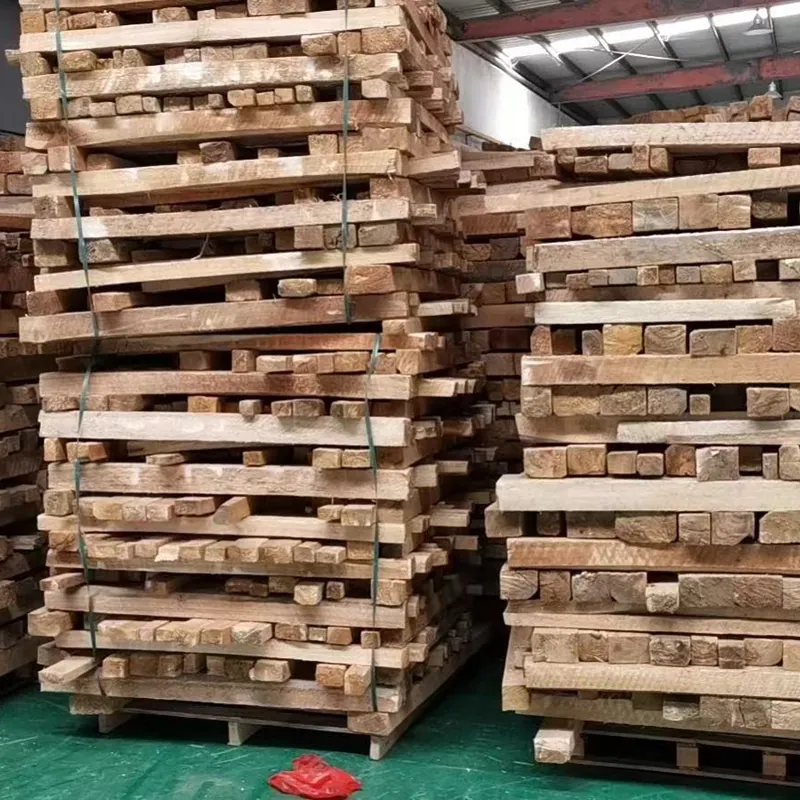
原木鋸切、窯幹後的未刨方條,供客户自行精刨與拼接。
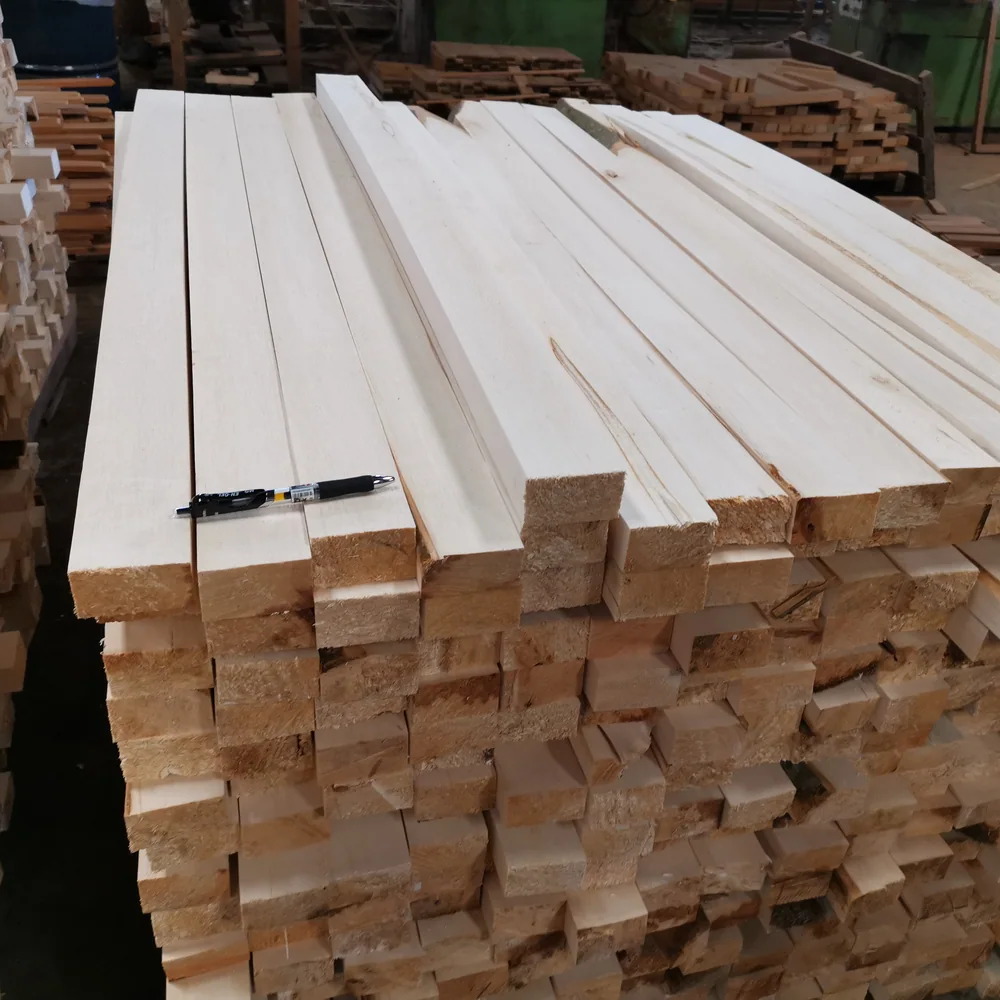
四面精刨至設定寬厚,公差控制在 +1mm / −0,可直接進入拼接工序。
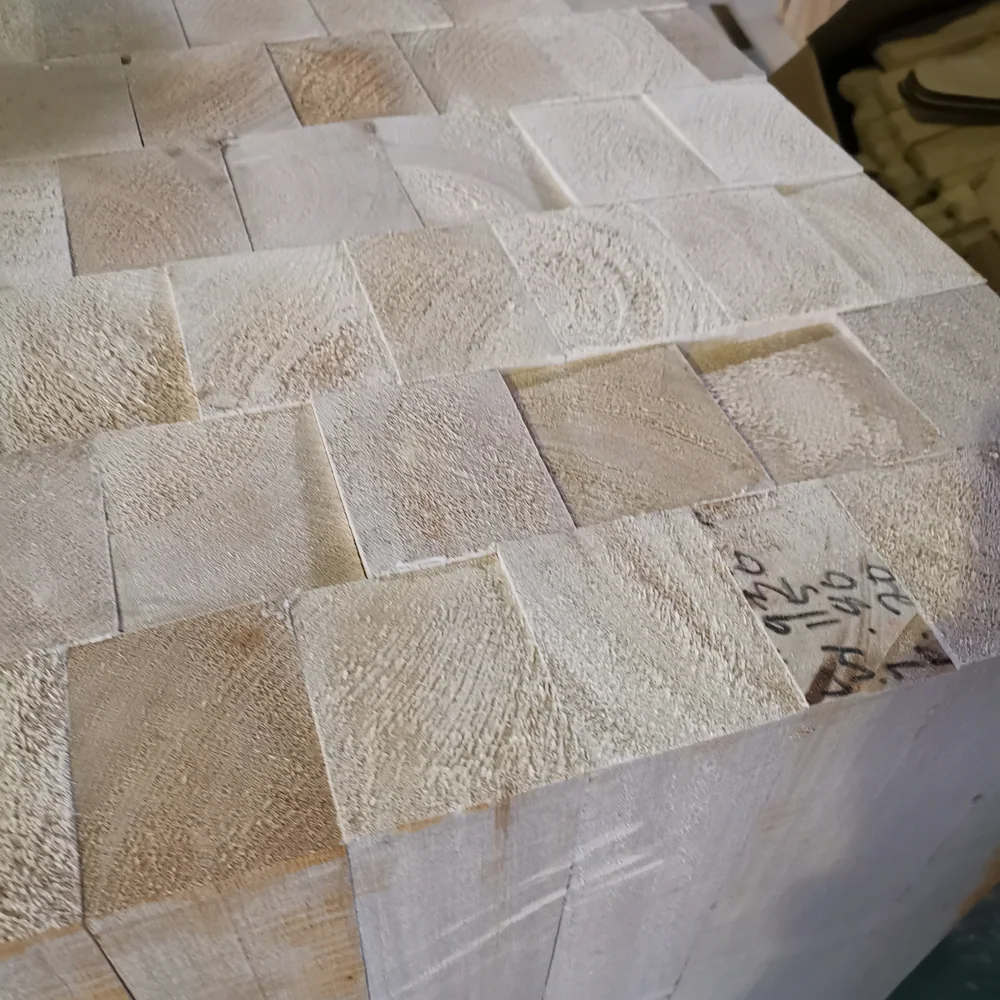
由 S4S 按錯縫規則逐層拼壓,密度分級均布以保證重心居中。
羽量向所有供應工廠下發統一的《巴沙木質量要求明細》,覆蓋物料參數、尺寸公差、拼接規則、外觀拒收項、標籤與裝載要求,並以圖例形式明確每一類缺陷的判定邊界。
每一類缺陷在標準文件中均附實拍圖例,供方與檢驗方按同一組照片判定,減少“這算不算不良”的扯皮。鳥眼斑(Bird Eye)與形狀不良(cupped / twisted / bowed / crooked)單獨列示。
請在郵件中註明:所需形態(RST / S4S / BLOCK)、密度區間、尺寸規格、預計年用量與目的港,我們會在一個工作日內回覆。